Das Problem mit klassischen Offset-Bahnen
Bei konturparallelen Bahnen stimmt die programmierte seitliche Zustellung nur auf geraden Stücken. Beim Eintauchen, beim Wechsel zwischen Bahnen und in Bögen steigt die tatsächliche radiale Schnitttiefe. Das Patent nennt ein Beispiel: Auf einer Geraden umschlingt der Fräser 58° Material, im Bogen 72°. Bei gleichem Vorschub sind das rund 31 % mehr Zeitspanvolumen, und genau dort bricht das Werkzeug.
Methode 1: Übergangsbereiche (US 8,295,972)
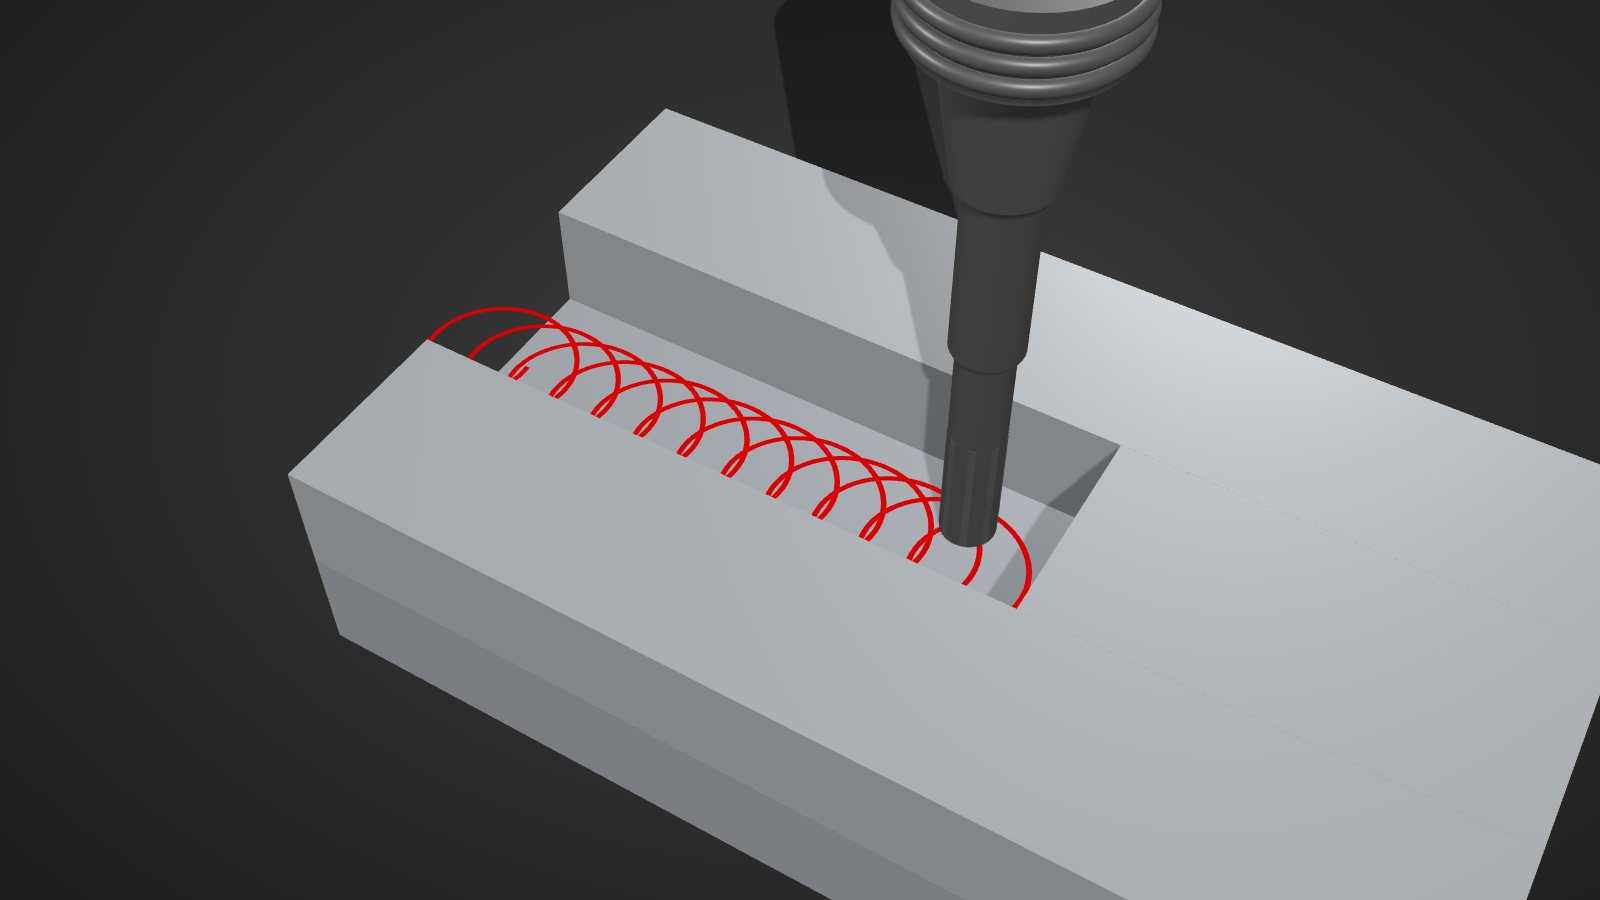
Ausgangspunkt ist die übliche Offset-Bahn. Das Verfahren sucht die Problemzonen und legt dort Übergangsbereiche an: Streifen mit runden Enden, die zuerst geräumt werden, zum Beispiel mit einer Rampe oder als Nut entlang der Mittelachse der Tasche.
- Die normalen Schnittbahnen werden an den Übergangsbereichen beschnitten.
- Die Stücke werden mit Verbindungen verknüpft, die fast vollständig im bereits freien Übergangsbereich liegen. Laut Anspruch ist das Werkzeug dort „im Wesentlichen ohne Eingriff“.
- Die Verbindungen sind S-förmig aus zwei tangentialen Bögen. Das Werkzeug bleibt in Bewegung, ohne scharfe Richtungswechsel.
Wo die Schnitttiefe trotzdem steigt, wird ausgeglichen: entweder mit mehreren axialen Teilzustellungen oder mit weniger Vorschub. Das Patent rechnet vor: Steigt die radiale Schnitttiefe von 25 % auf 100 %, fräst man in vier Stufen mit 25, 50, 75 und 100 % der Tiefe. Bei 25 % mehr Schnitttiefe genügen 25 % weniger Vorschub.
Methode 2: nicht-konzentrische Bögen (US 9,946,245)
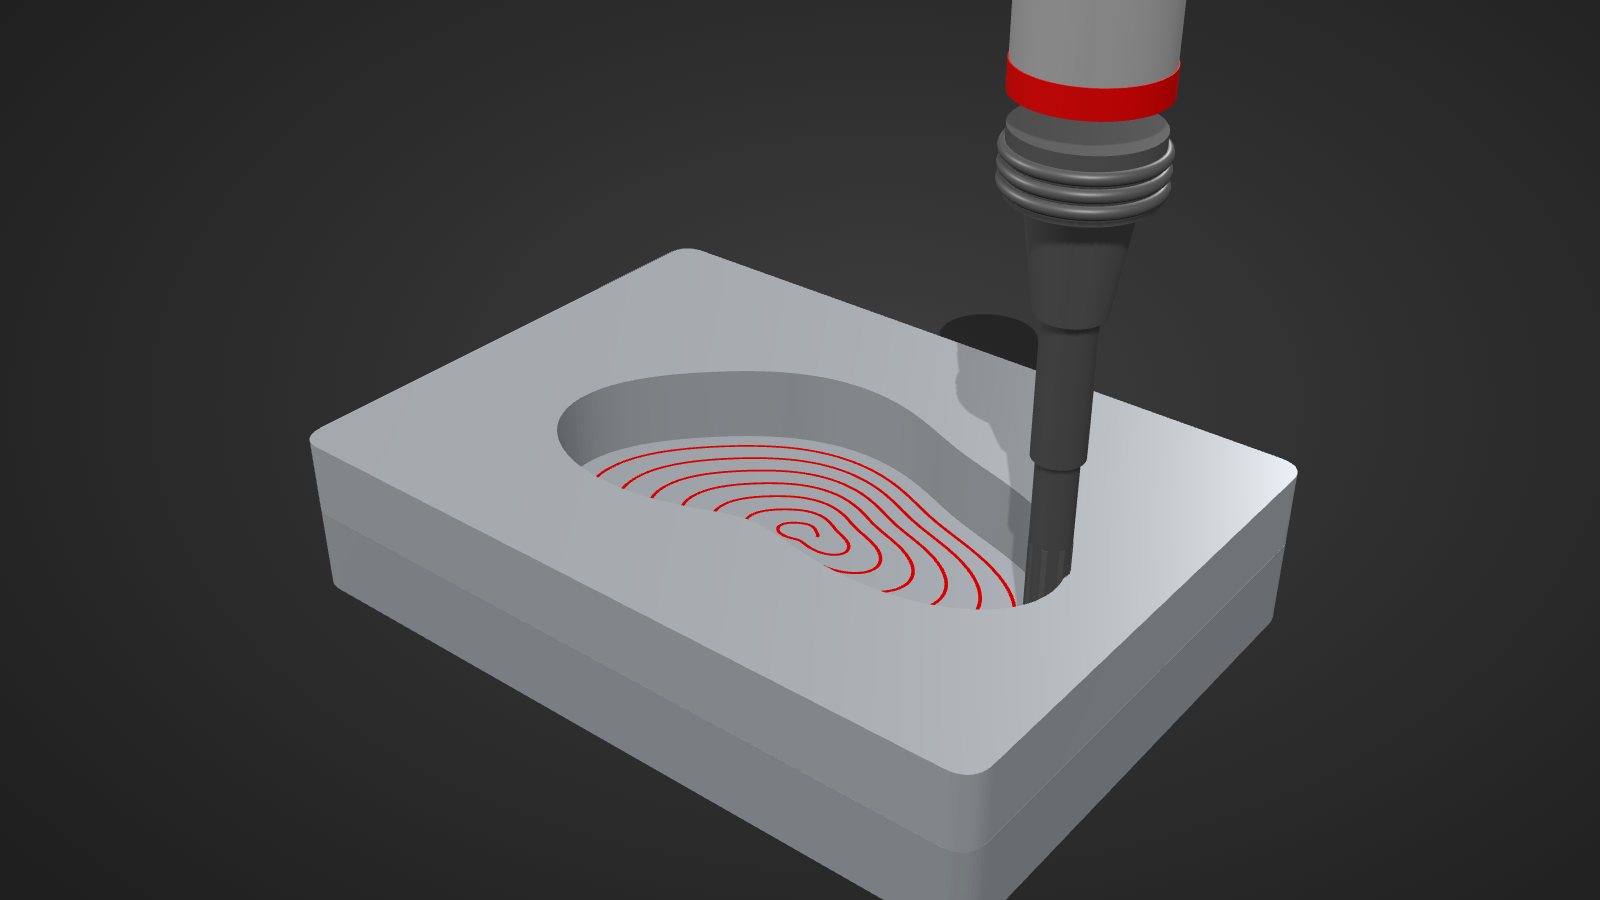
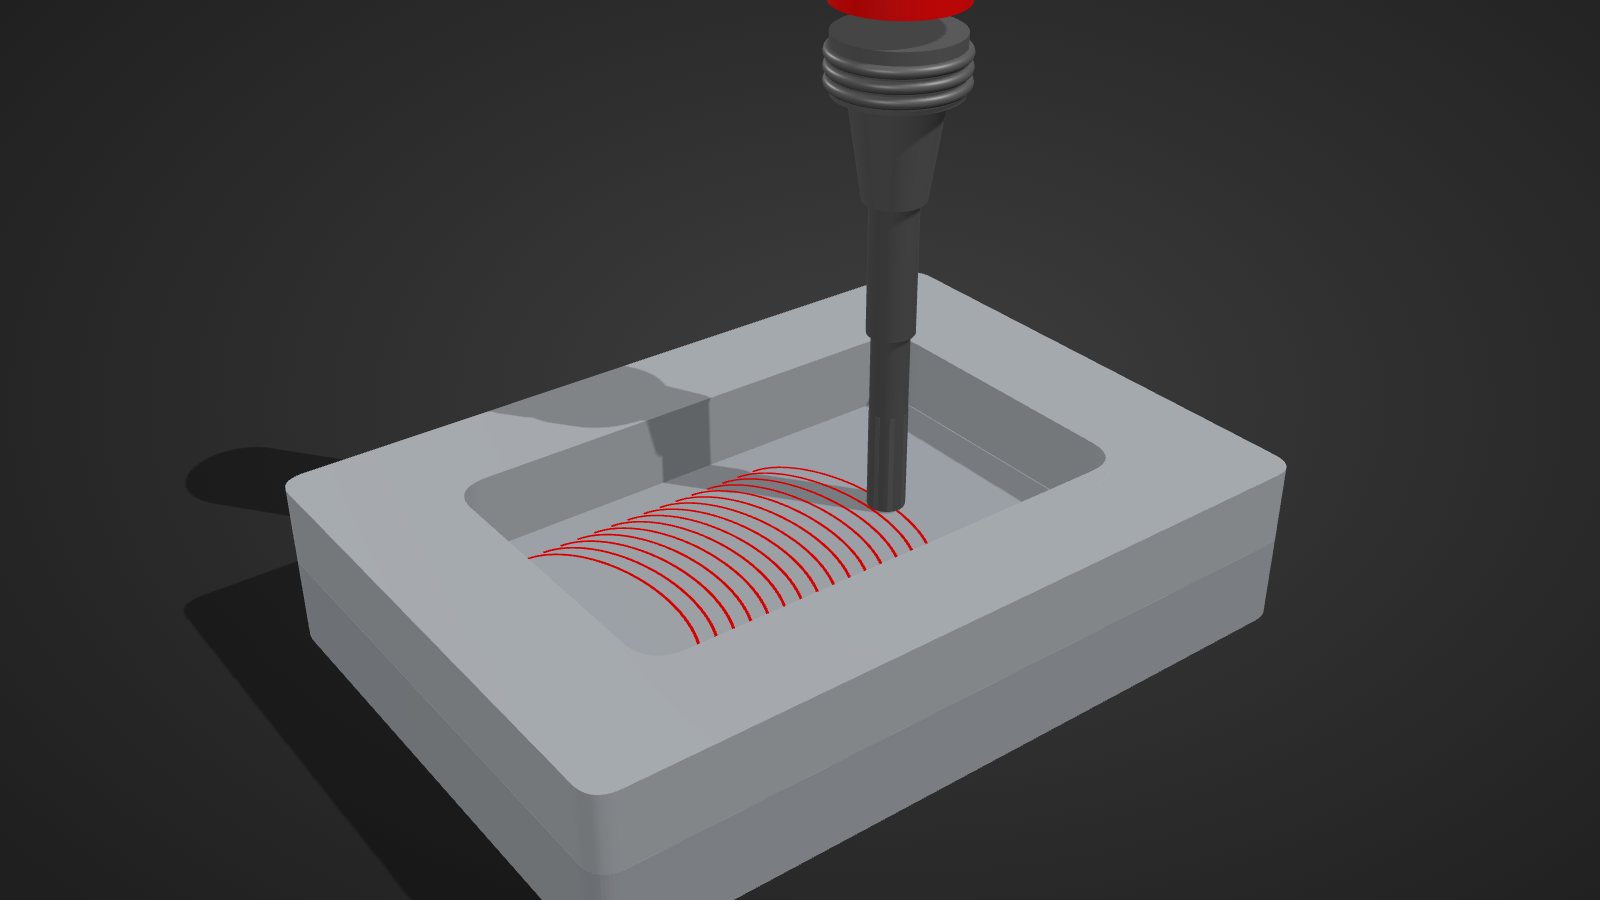
Bei normalen Offsets liegen die Bögen aufeinanderfolgender Bahnen konzentrisch, und in jedem Bogen steigt der Eingriff. Celeritive verwendet nicht-konzentrische Bögen: Die Bögen beginnen früher, und der Abstand der Bahnen wächst von innen nach aussen. Im Patentbeispiel wächst er von etwa 3,12 mm auf 3,59 mm. In einer Variante wird ein Bogen durch die Folge Linie-Bogen-Linie ersetzt.
Laut Patent senkt das in den Bögen Zeitspanvolumen, Werkzeuglast und Spandicke. Das verbessert Spanabfuhr, Wärmeabfuhr und Standzeit und erlaubt aggressivere Schnittdaten.
Der Rechenweg: das Voronoi-Diagramm
Anspruch 1 dieses Patents beschreibt den Rechenweg: Zuerst wird das Voronoi-Diagramm des zu bearbeitenden Bereichs berechnet. Es teilt die Fläche danach auf, welcher Konturabschnitt jeweils am nächsten liegt, und enthält die Mittelachse der Tasche. Dann werden zusätzliche Äste eingefügt (modifiziertes Diagramm), und die entstehenden Flächen („Faces“) werden durchlaufen, um daraus die Bahnabschnitte zu erzeugen.
iMachining und VoluMill im Vergleich
| iMachining (SolidCAM) | VoluMill (Celeritive / ModuleWorks) | |
|---|---|---|
| Führungsgrösse | Eingriffswinkel zwischen Minimum und Maximum | tatsächliche radiale Schnitttiefe, Zeitspanvolumen |
| Hauptbahn | morphende Spirale | Offset-basierte Bahnen mit Übergangsbereichen und nicht-konzentrischen Bögen |
| Inseln, Engstellen | Gräben, Trennkanäle, trochoidähnliche Reste | Übergangsbereiche, z. B. Nut entlang der Mittelachse |
| Schnittdaten | Technology Wizard je Bahnpunkt | Vorschubreduktion oder axiale Teilzustellungen |
| Patente (Auswahl) | EP 2 681 683 (Priorität 2011) | US 8,295,972 (Priorität 2008), US 9,946,245 (Priorität 2011) |
Patente und Einordnung
Die genannten Patente sind US-Patente der Celeritive Technologies, Inc.: US 8,295,972 „High performance milling“ (Priorität Oktober 2008) und US 9,946,245 „Non-concentric milling“ (Priorität Juli 2011). Zur Familie gehören weitere Schutzrechte. Laufzeiten und Gebiete wurden hier nicht rechtlich geprüft. VoluMill ist plattformunabhängig ausgelegt, also für den Einbau in verschiedene CAM-Systeme gedacht.
Häufige Fragen
Was ist der Hauptunterschied zu iMachining?
iMachining regelt den Eingriffswinkel und baut die Bahn als morphende Spirale auf. VoluMill regelt die tatsächliche Schnitttiefe und damit das Zeitspanvolumen und arbeitet mit Übergangsbereichen und nicht-konzentrischen Bögen.
Wem gehört VoluMill heute?
VoluMill wurde von Celeritive Technologies entwickelt. ModuleWorks hat Celeritive 2024 übernommen.
Darf ich ähnliche Bahnen programmieren?
Allgemeine Prinzipien wie Offsets, Trochoiden oder Vorschubanpassung sind bekannter Stand der Technik. Die konkreten Verfahren sind geschützt. Bei eigener Software ist eine Prüfung durch einen Patentanwalt sinnvoll. Dieser Artikel ist keine Rechtsberatung.