Was ist trochoidales Fräsen?
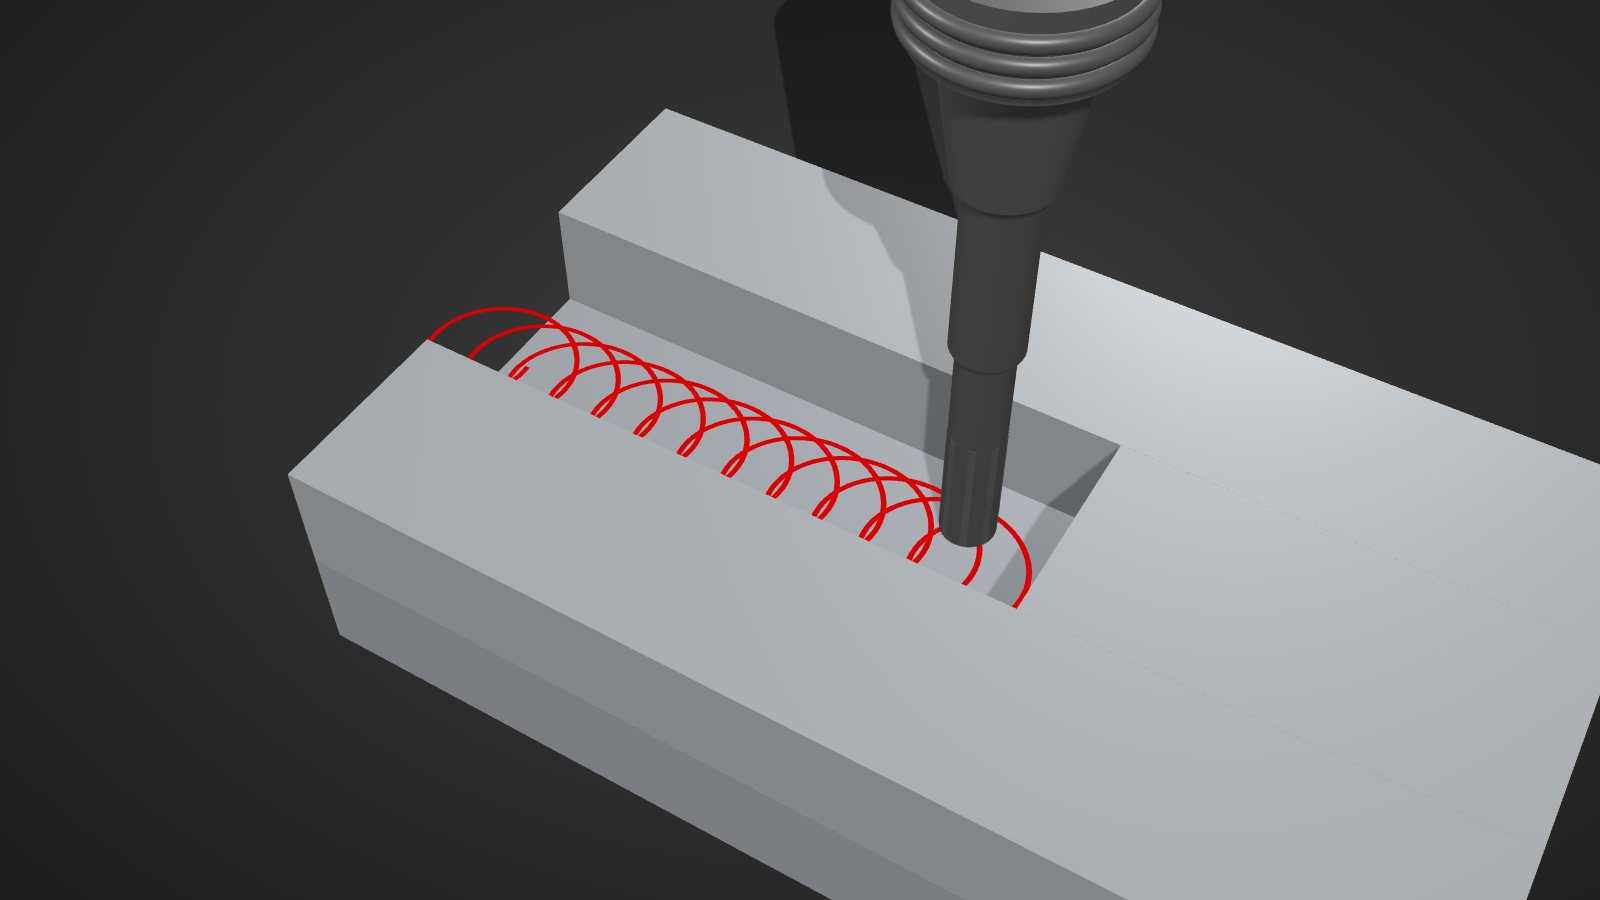
Beim trochoidalen Fräsen überlagert der Fräser seine Vorschubbewegung mit einer kreis- oder schleifenförmigen Bahn. Statt eine Nut im Vollschnitt zu fräsen, „schält“ das Werkzeug das Material in vielen schmalen Bahnen ab. Der Name kommt von der Trochoide, der Kurve, die ein Punkt auf einem rollenden Kreis beschreibt.
In modernen CAM-Systemen geht die Idee weiter: Die Bahnen werden so berechnet, dass der Eingriffswinkel des Werkzeugs möglichst konstant bleibt, auch in Ecken und engen Bereichen. Man spricht deshalb auch von dynamischem oder eingriffsoptimiertem Fräsen. In hyperMILL ist das zum Beispiel Teil von MAXX Machining.
Das Prinzip: kleine ae, grosse ap
Klassisches Schruppen arbeitet mit grosser seitlicher Zustellung (ae) und kleiner Schnitttiefe (ap). Trochoidales Fräsen dreht das um:
- Radiale Zustellung ae klein: je nach Werkstoff und Werkzeug ein Bruchteil des Durchmessers, in zähen Werkstoffen eher am unteren Ende.
- Axiale Schnitttiefe ap gross: oft das Zwei- bis Vierfache des Durchmessers, also fast die ganze Schneidenlänge.
- Höhere Schnittgeschwindigkeit und Vorschub: möglich, weil jede Schneide nur kurz im Eingriff ist und Zeit zum Abkühlen hat.
Vorteile in der Praxis
- Konstante Werkzeuglast: Keine Lastspitzen in Ecken, weniger Werkzeugbruch, ruhigerer Lauf.
- Gleichmässiger Verschleiss: Die ganze Schneidenlänge wird genutzt statt nur die unteren Millimeter.
- Weniger Wärme im Bauteil: Die Wärme geht grösstenteils mit dem Span.
- Kürzere Bearbeitungszeiten: In Fachberichten werden Einsparungen von bis zu 60 % genannt, abhängig von Bauteil und Ausgangslage.
- Ein Werkzeug für mehr: Nuten unterschiedlicher Breite, Taschen und Konturen lassen sich mit einem Fräser bearbeiten.
Wann lohnt sich trochoidales Fräsen?
Besonders stark ist die Strategie in schwer zerspanbaren Werkstoffen wie rostfreiem Stahl, Titan, Nickelbasislegierungen und gehärtetem Stahl. Auch beim Schruppen tiefer Taschen und Nuten sowie bei dünnwandigen Bauteilen spielt sie ihre Stärken aus, weil die seitlichen Kräfte klein bleiben.
Weniger sinnvoll ist sie bei sehr flachen Bauteilen mit geringer Schnitttiefe oder bei Maschinen mit wenig Dynamik. Dort bringt der grosse Bahnanteil in der Luft keinen Vorteil.
Anforderungen an Maschine und Werkzeug
- Maschinendynamik: Viele kurze Bahnsegmente verlangen eine Steuerung mit guter Vorausschau (Look-Ahead) und passenden Beschleunigungen.
- Werkzeug: Lange Schneide, 4 bis 5 Schneiden, variable Drallwinkel und Spanteiler helfen gegen Rattern und lange Späne.
- Spannung: Hydrodehn- oder Schrumpffutter mit gutem Rundlauf, damit alle Schneiden gleich tragen.
- Spanabfuhr: Bei tiefen Nuten Luft oder Kühlschmierstoff gezielt einsetzen, damit keine Späne nachgeschnitten werden.
Worauf es bei der CAM-Programmierung ankommt
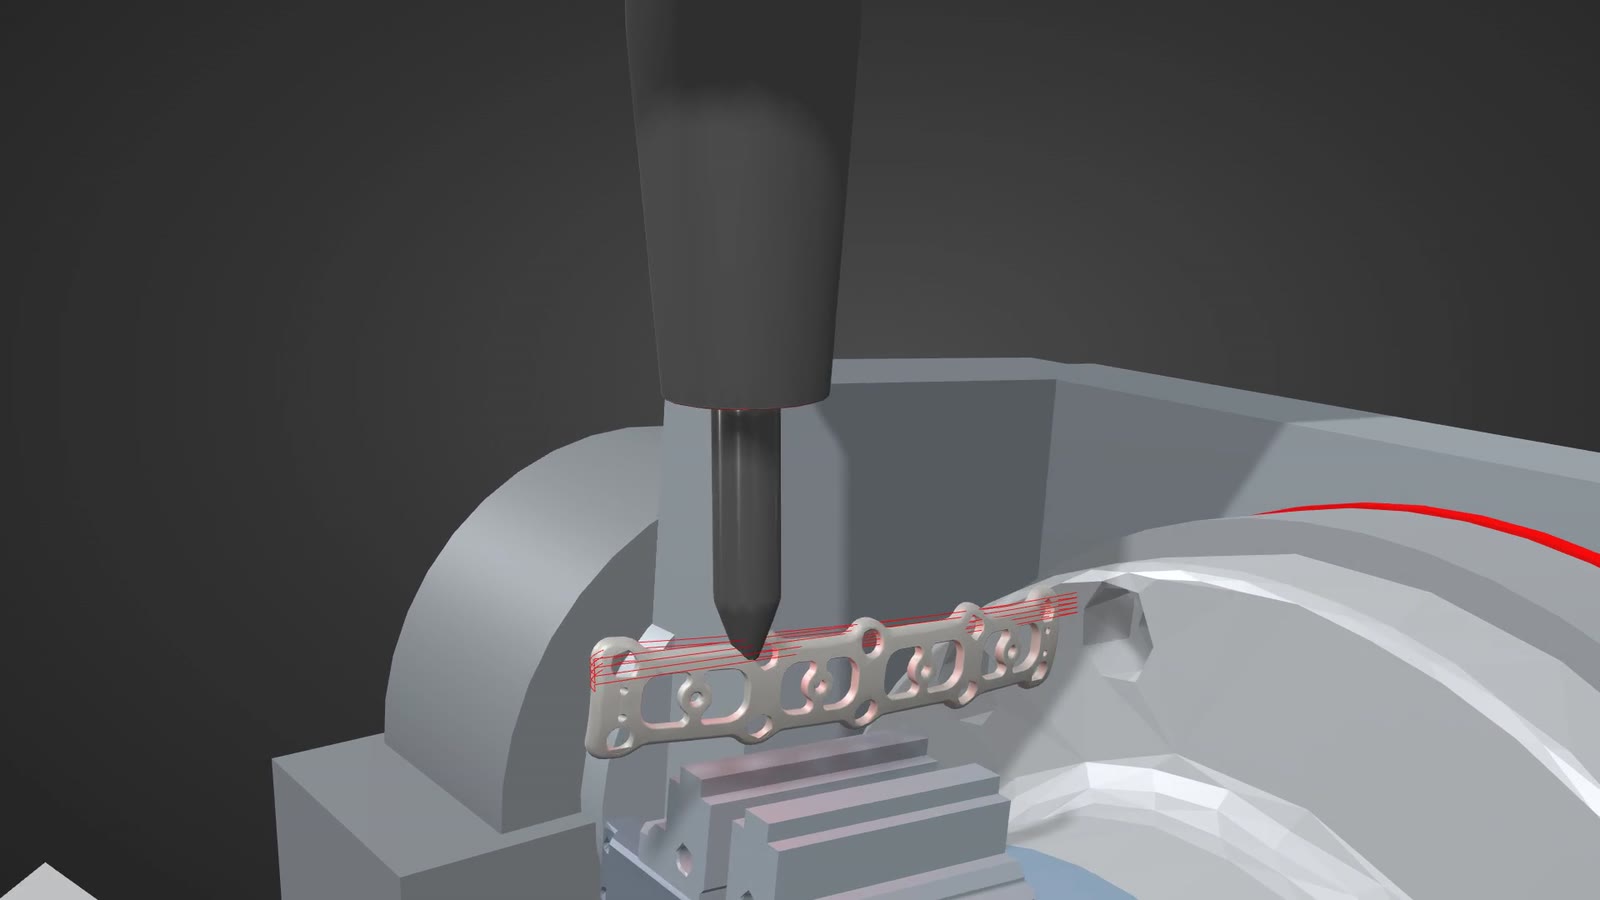
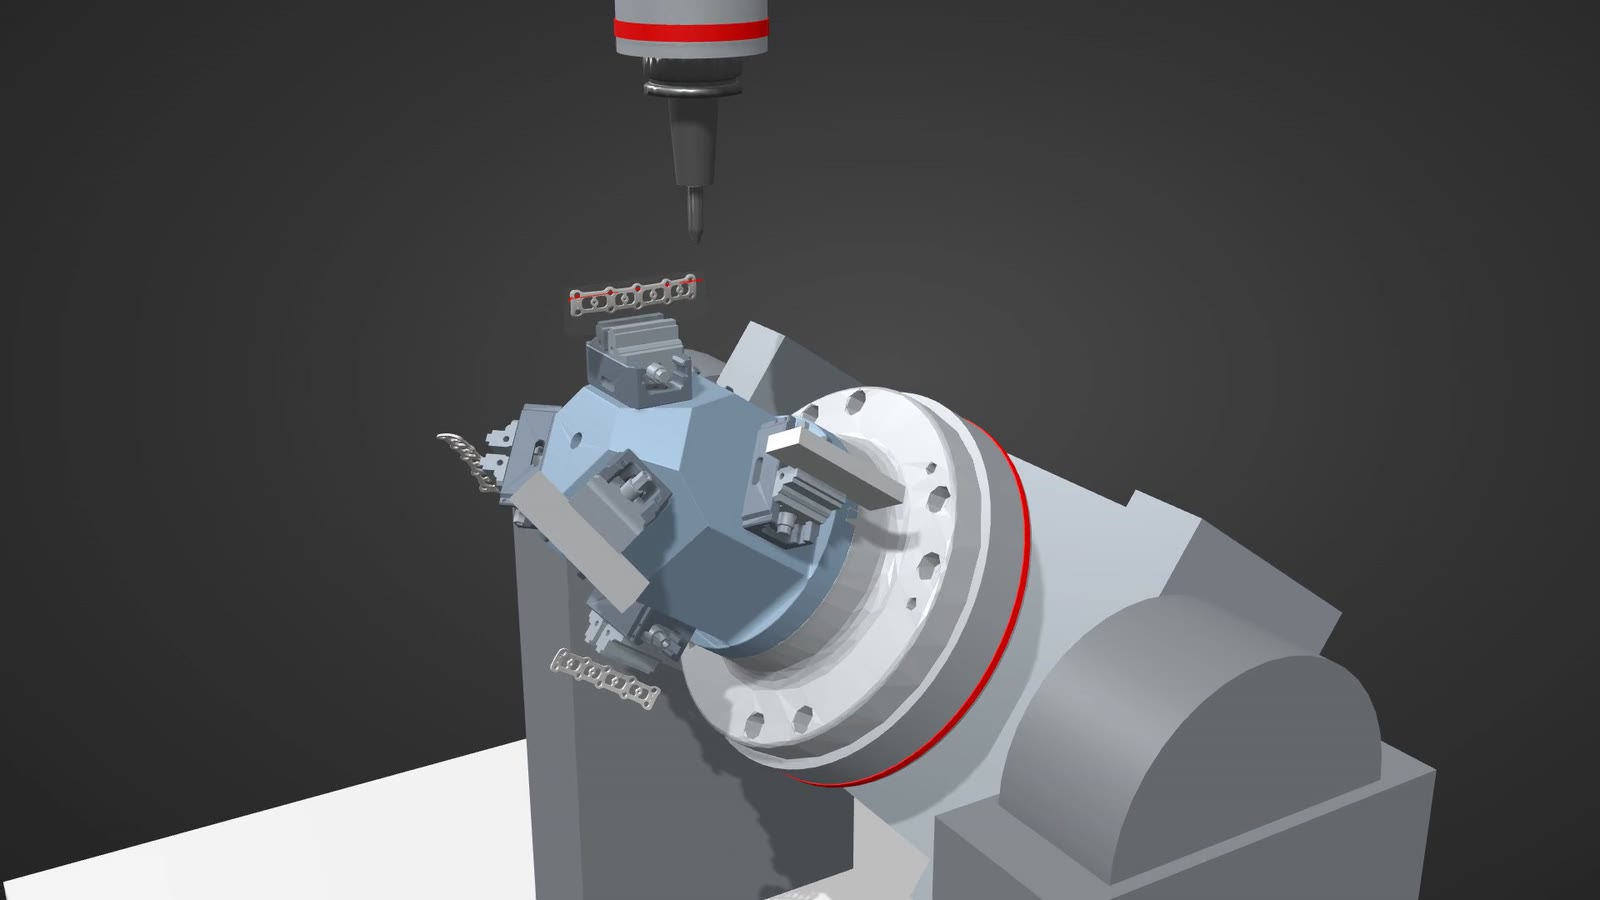
Der Hauptgewinn entsteht in der Programmierung. Entscheidend sind ein realistischer Rohteilstand, damit keine Luftbahnen entstehen, sinnvolle Rückzüge, angepasste Schnittdaten und eine Simulation der Bahnen mit Maschine und Spannmittel. Ein trochoidales Programm mit falschen Schnittdaten verschenkt den Vorteil oder überlastet die Maschine.
| Konventionelles Schruppen | Trochoidales Fräsen | |
|---|---|---|
| Radiale Zustellung ae | gross | klein |
| Axiale Schnitttiefe ap | klein | gross |
| Werkzeuglast | schwankend, Spitzen in Ecken | nahezu konstant |
| Genutzte Schneidenlänge | unterer Bereich | fast ganze Länge |
| Anforderung an Steuerung | gering | hoch (viele kurze Segmente) |
Häufige Fragen
Ist trochoidales Fräsen dasselbe wie HPC oder dynamisches Fräsen?
Nicht ganz. HPC (High Performance Cutting) beschreibt allgemein eine Bearbeitung mit hohem Zeitspanvolumen. Trochoidales oder dynamisches Fräsen ist eine Bahnstrategie, mit der sich HPC in vielen Fällen erst prozesssicher umsetzen lässt.
Brauche ich spezielle Fräser?
Bestehende HPC-Fräser funktionieren oft. Für maximale Leistung empfehlen Werkzeughersteller Fräser mit langer Schneide, Spanteilern und variabler Teilung, die für kleine Eingriffe ausgelegt sind.
Kann jede Maschine trochoidal fräsen?
Grundsätzlich ja. Wie viel Zeit man gewinnt, hängt aber von der Dynamik der Maschine und der Steuerung ab. Bei älteren Maschinen lohnt es sich, die Programme auf die erreichbaren Vorschübe abzustimmen.