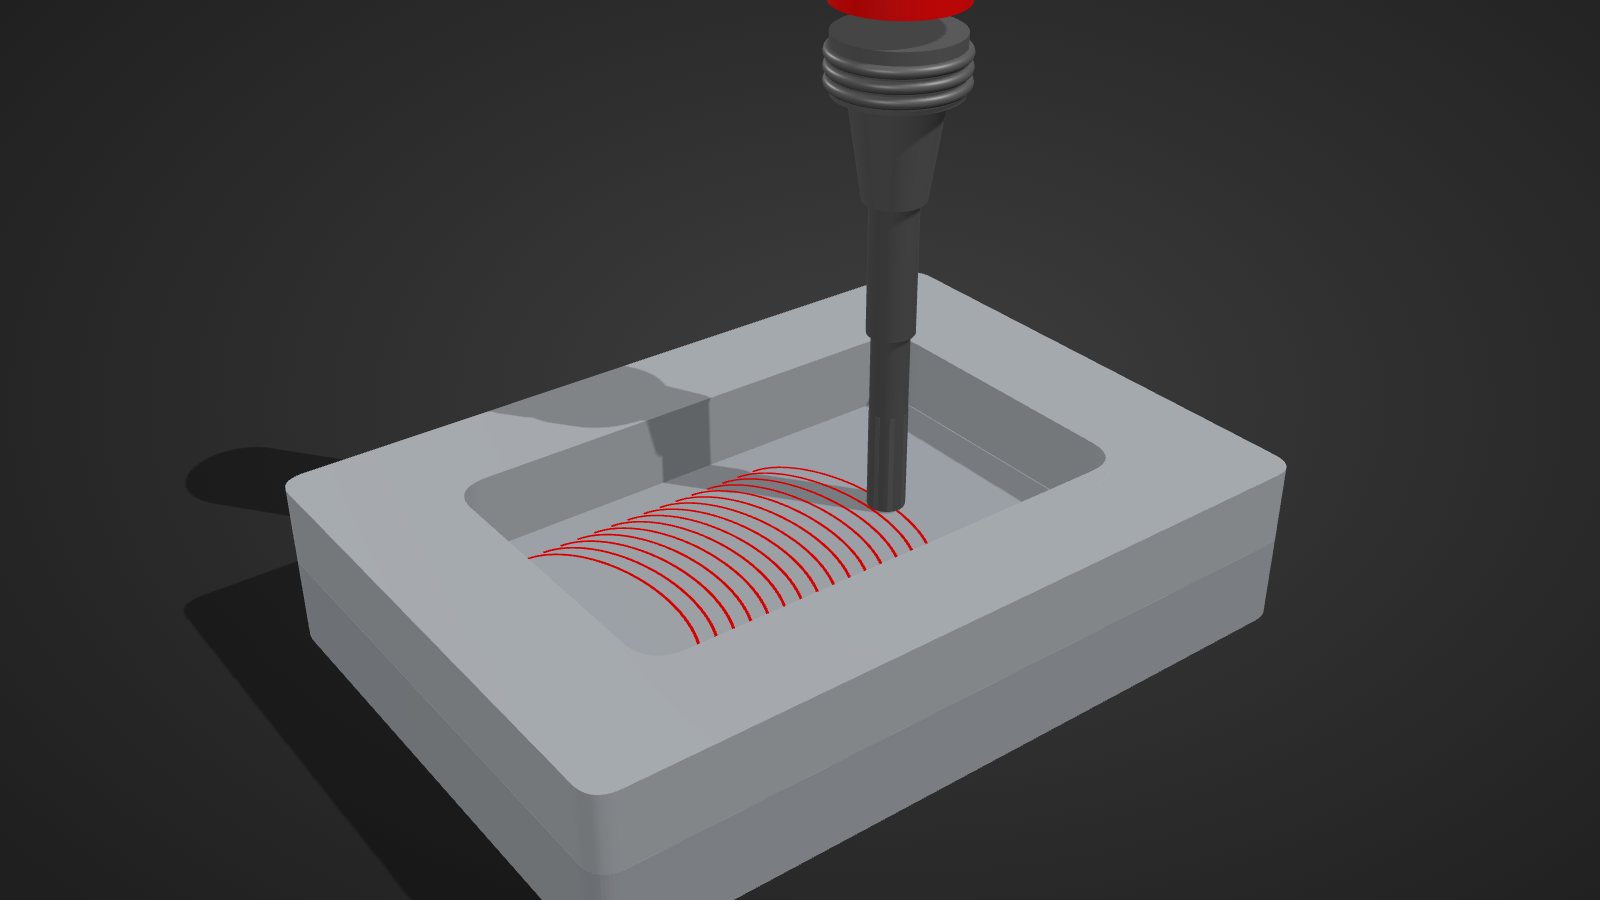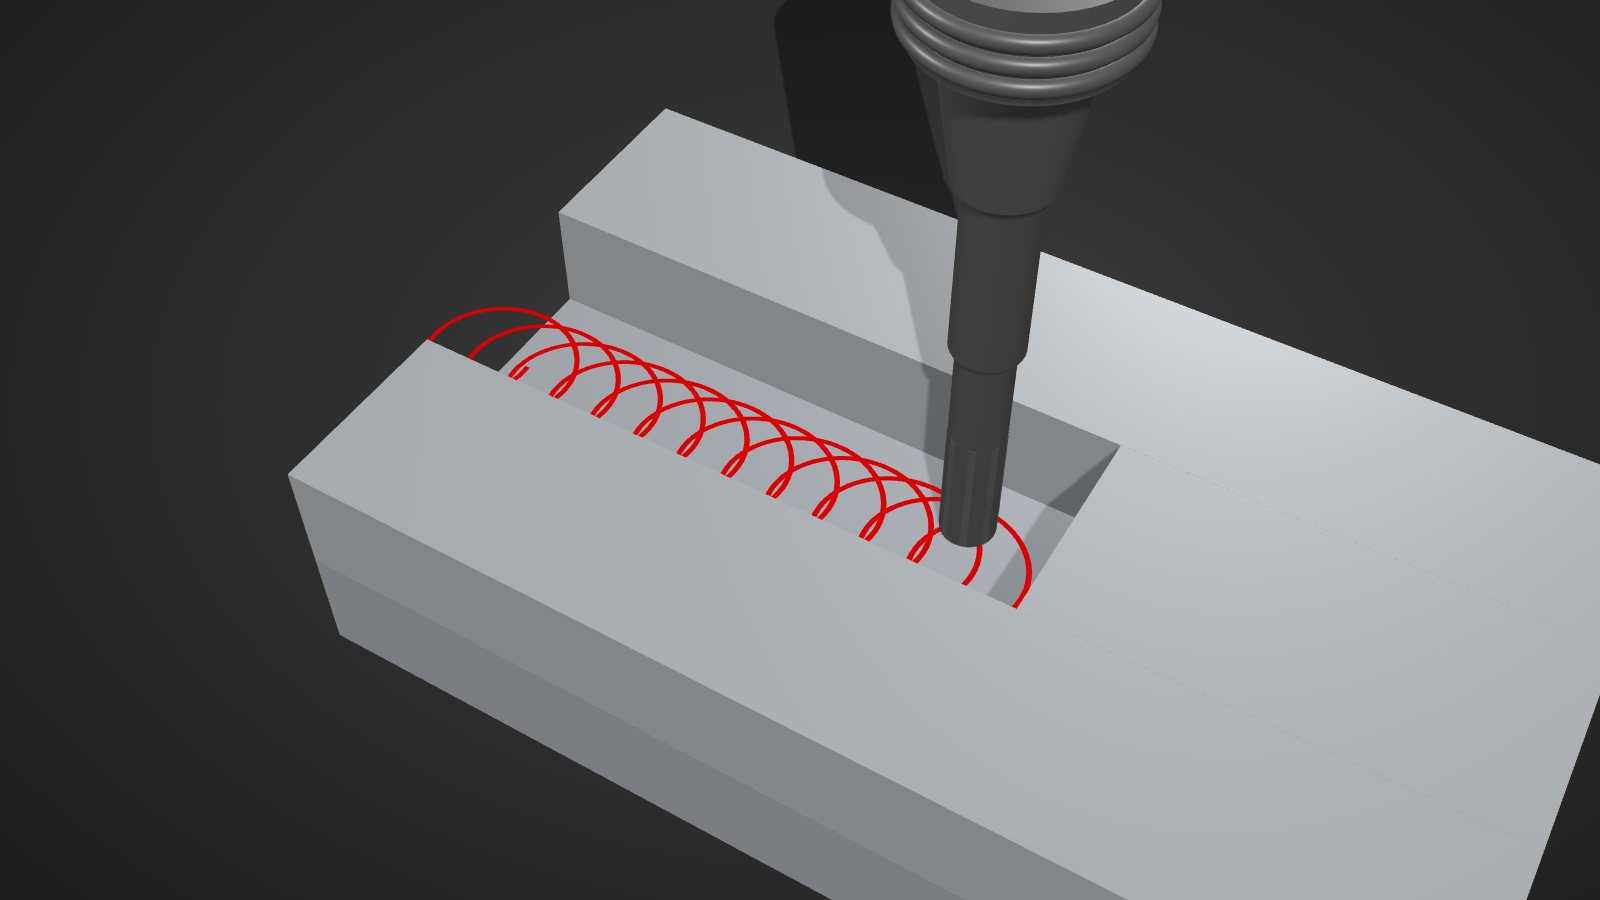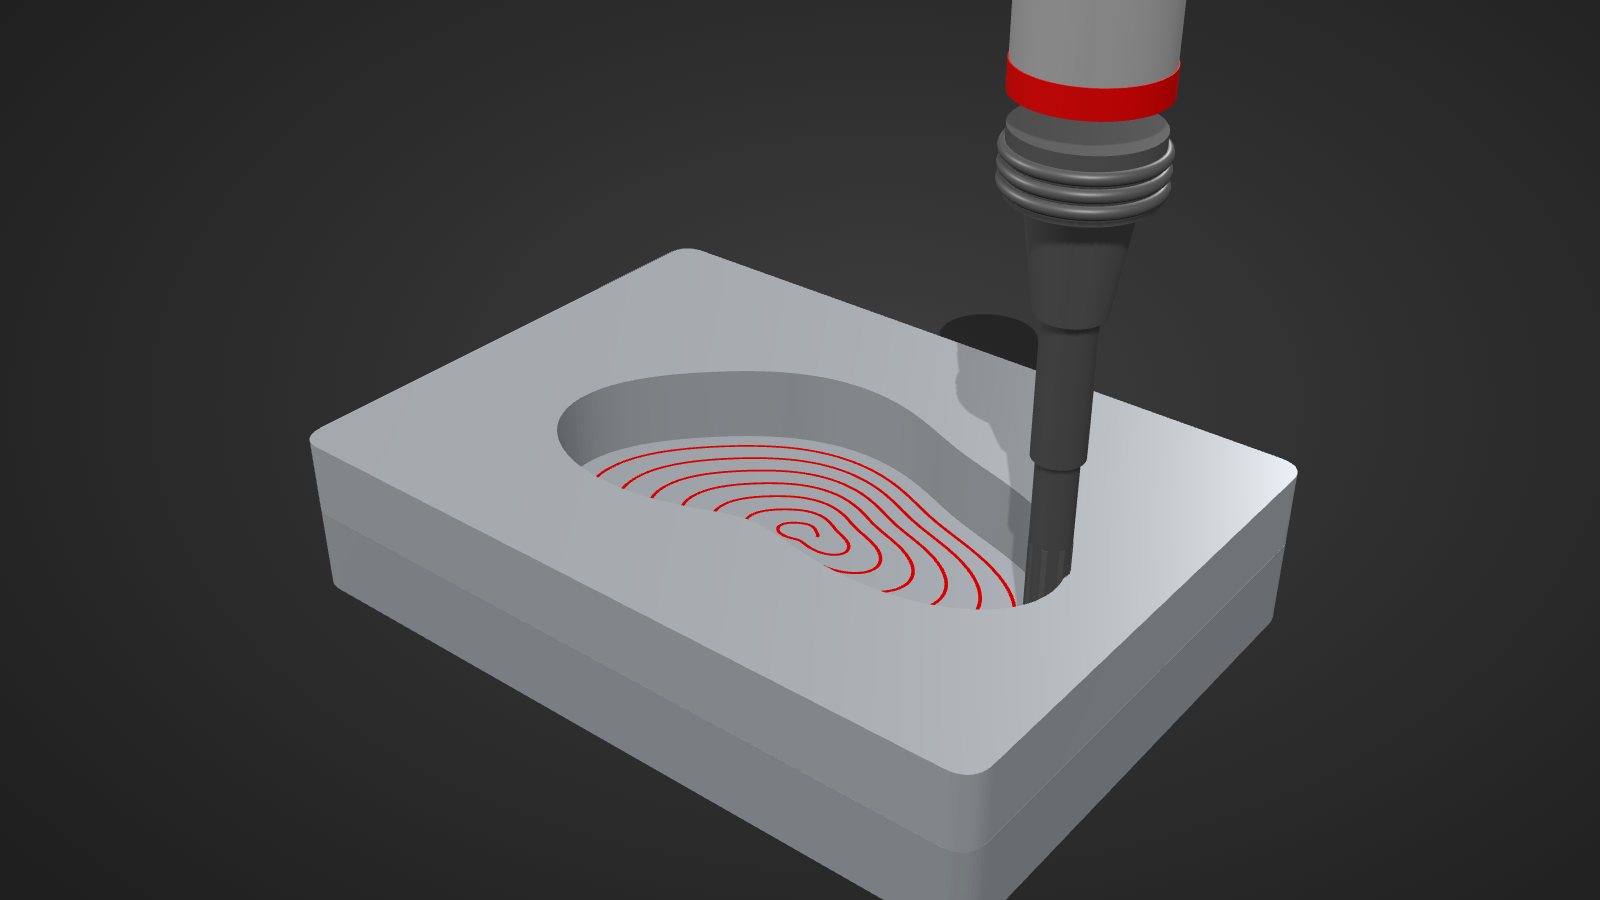
Das Ziel: konstante Last statt konstantem Bahnabstand
Klassische konturparallele Bahnen halten den Bahnabstand konstant. Dadurch schwankt der Eingriff: In Ecken und beim Übergang zwischen Bahnen umschlingt der Fräser plötzlich viel mehr Material. iMachining dreht das um. Führungsgrösse ist der Eingriffswinkel φ, also der Teil des Werkzeugumfangs, der gerade im Material ist. Der Bahnabstand ergibt sich daraus und darf schwanken.
Laut Patent verfolgt das Verfahren mehrere Ziele gleichzeitig: Die Änderung des Eingriffswinkels über die Zeit soll möglichst klein sein, der Vorschub folgt dem Eingriffswinkel, die Werkzeuglast bleibt annähernd konstant, und die Gesamtkosten aus Maschinenzeit und Werkzeugverschleiss werden minimiert.
Schritt 1: den Querschnitt in Bereiche einteilen
Für jede Zustelltiefe wird der zu räumende Querschnitt in Bereiche zerlegt. Entscheidend ist, ob die Ränder offen sind (das Werkzeug kann von aussen anfahren) oder geschlossen (Bauteilwand):
| Bereich | Ränder | Bahnart |
|---|---|---|
| Typ I | nur offene Ränder | konvergierende Spirale von aussen nach innen |
| Typ II | offene und geschlossene Ränder | trochoidähnliche Bahnen |
| Typ III | nur geschlossene Ränder (Tasche) | divergierende Spirale von innen nach aussen |
Das Verfahren versucht, möglichst viel Fläche mit Spiralen zu bearbeiten, weil Spiralen ohne Leerwege schneiden und damit am effizientesten sind.
Schritt 2: die morphende Spirale
Kern des Patents ist die morphende Spirale: eine Spirale, die die Form der einen Kontur schrittweise in die Form der anderen überführt, zum Beispiel vom Rechteck der Aussenkontur zum Kreis um eine Insel. Anders als eine einfache „Rennbahn-Spirale“ passt sie sich in jeder Schlaufe ein Stück mehr an.
- Brücken: Zwischen äusserer und innerer Kontur werden Verbindungslinien gelegt. Ihre Länge, geteilt durch die grösste und kleinste zulässige Zustellung, begrenzt die mögliche Zahl der Schlaufen.
- Schlaufenzahl: Mehrere mögliche Schlaufenzahlen werden über die Bearbeitungszeit verglichen, die schnellste gewinnt.
- Punkt für Punkt: Jeder neue Spiralpunkt liegt auf der nächsten Brücke. Seine Lage wird per Binärsuche so lange verschoben, bis der Eingriffswinkel den Zielwert zwischen Minimum und Maximum trifft.
Schritt 3: Inseln, Engstellen und Reste
Nicht jede Form lässt sich mit einer einzigen Spirale räumen. Dafür beschreibt das Patent weitere Bausteine:
- Graben (Moat) um Inseln: Ein trochoidähnlich gefräster Kanal trennt die Insel vom übrigen Material. Seine Breite beträgt laut Patent vorzugsweise mindestens das 2,5-Fache des Werkzeugradius.
- Trennkanal an Engstellen: Ein Kanal durch eine schmale Stelle teilt den Bereich in zwei unabhängige Teilbereiche, die dann jeweils mit einer eigenen Spirale bearbeitet werden.
- Reste: Was die Spirale nicht erreicht, wird mit trochoidähnlichen Bahnen bearbeitet, also Bögen im Schnitt mit einem Rückweg.
- Rekursiv: Das Ganze läuft für jeden Teilbereich und jede Tiefe erneut.
Der Technology Wizard: Schnittdaten für jeden Bahnpunkt
Die Bahn allein reicht nicht. Laut SolidCAM berechnet der Technology Wizard für jeden Punkt der Bahn aufeinander abgestimmte Werte für Vorschub, Drehzahl, axiale Zustellung, Eingriffswinkel und Spandicke. Grundlage sind Werkstoff, Werkzeug, Spannung und die Grenzen der Maschine. Ein Regler mit acht Stufen passt die Werte an weniger steife Aufbauten an.
Patent und Einordnung
Das europäische Patent EP 2 681 683 B1 „Computerized tool path generation“ der SolidCAM Ltd. hat die Priorität 28.02.2011 und wurde 2020 erteilt. Google Patents nennt als voraussichtliches Ablaufdatum 2032. Das ist eine Angabe der Datenbank, keine rechtliche Prüfung. Grundbausteine wie Trochoiden oder eingriffsabhängiger Vorschub waren schon vorher bekannt. Geschützt ist die konkrete Kombination und Rechenweise. iMachining ist in SolidCAM und als Version für Siemens NX erhältlich.
Häufige Fragen
Ist iMachining dasselbe wie trochoidales Fräsen?
Nein. Die Hauptbahn ist die morphende Spirale. Trochoidähnliche Bahnen kommen nur dort zum Einsatz, wo die Spirale nicht hinkommt, sowie für Gräben und Trennkanäle.
Warum ist der Bahnabstand bei iMachining nicht konstant?
Weil der Eingriffswinkel die Führungsgrösse ist. Damit er im Band bleibt, muss sich der Bahnabstand der Geometrie anpassen, in Ecken anders als an geraden Seiten.
Darf ich so eine Strategie selbst programmieren?
Das Patent schützt die beschriebene Kombination. Wer eigene Software mit ähnlichen Bahnen entwickelt, sollte vor dem Einsatz eine Freedom-to-Operate-Prüfung durch einen Patentanwalt machen lassen. Dieser Artikel ist keine Rechtsberatung.