Die zwei Arten der 5-Achs-Bearbeitung
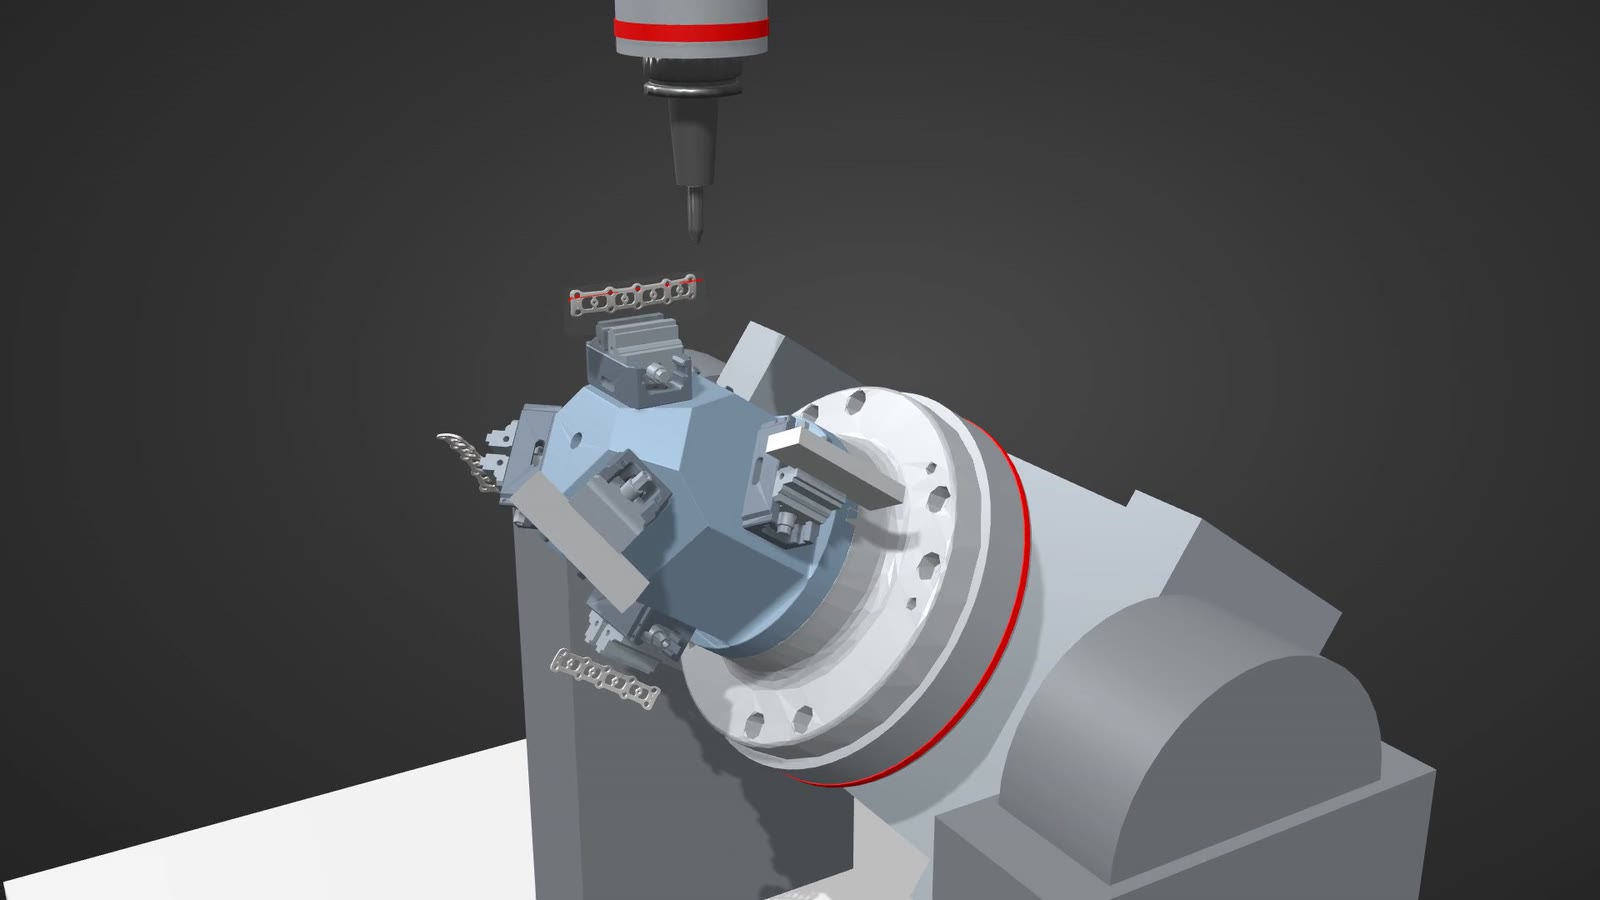
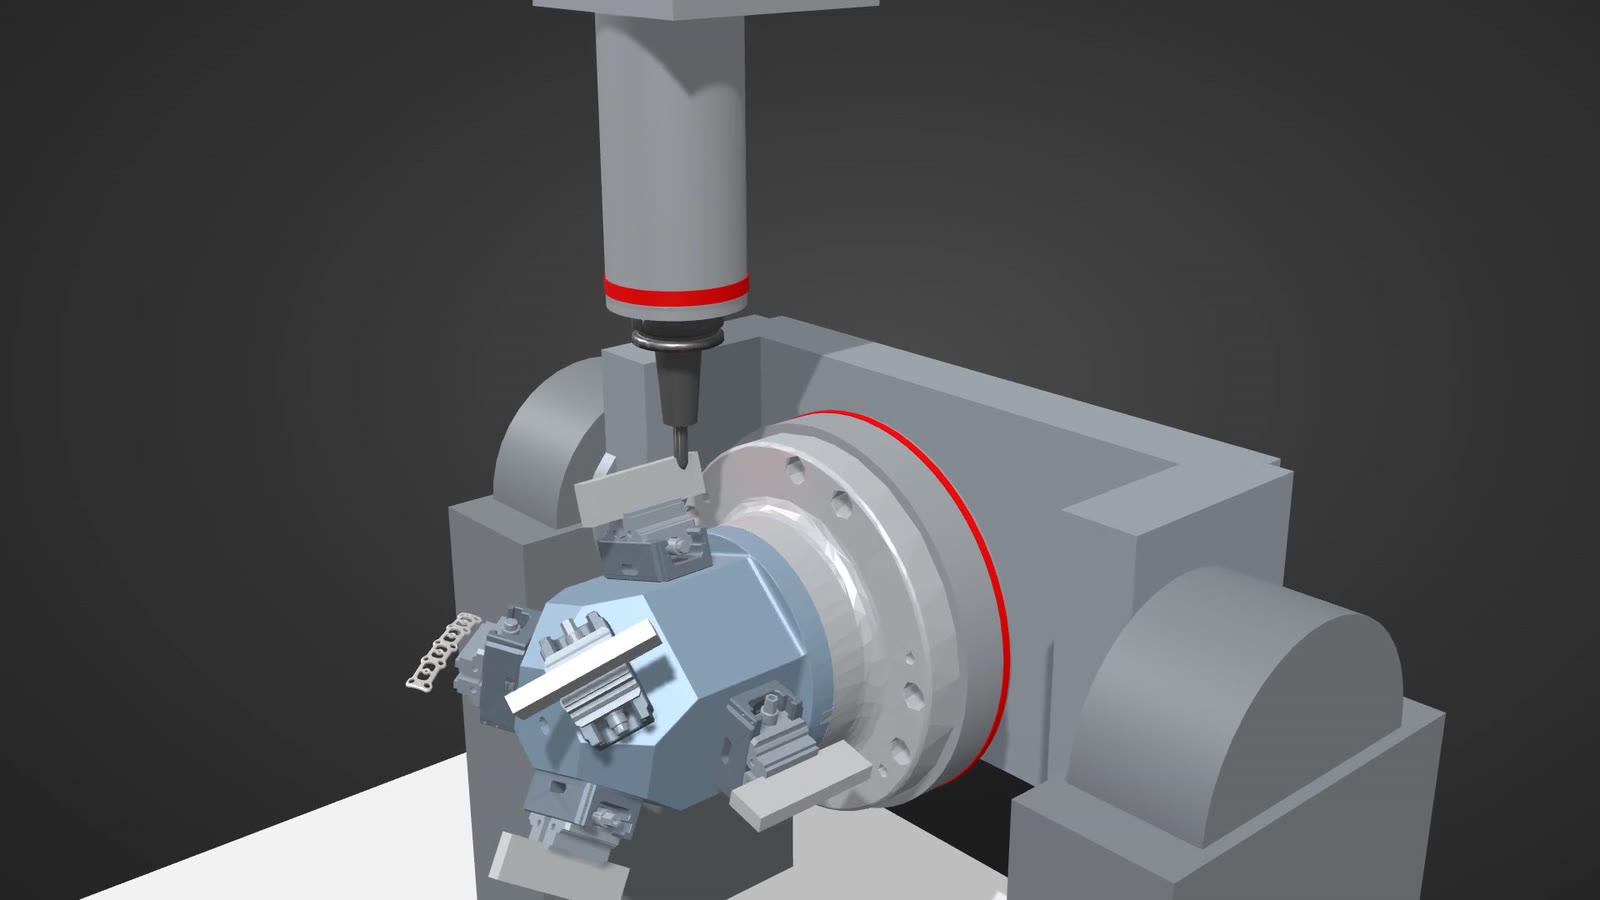
Eine 5-Achs-Maschine hat zu den drei Linearachsen X, Y und Z zwei Rundachsen, zum Beispiel einen Schwenk- und einen Drehtisch oder einen Schwenkkopf. Wie diese Achsen genutzt werden, unterscheidet zwei Arbeitsweisen:
- 3+2 (angestellte Bearbeitung): Die Rundachsen schwenken das Bauteil in eine feste Lage und klemmen. Danach wird klassisch mit drei Achsen gefräst.
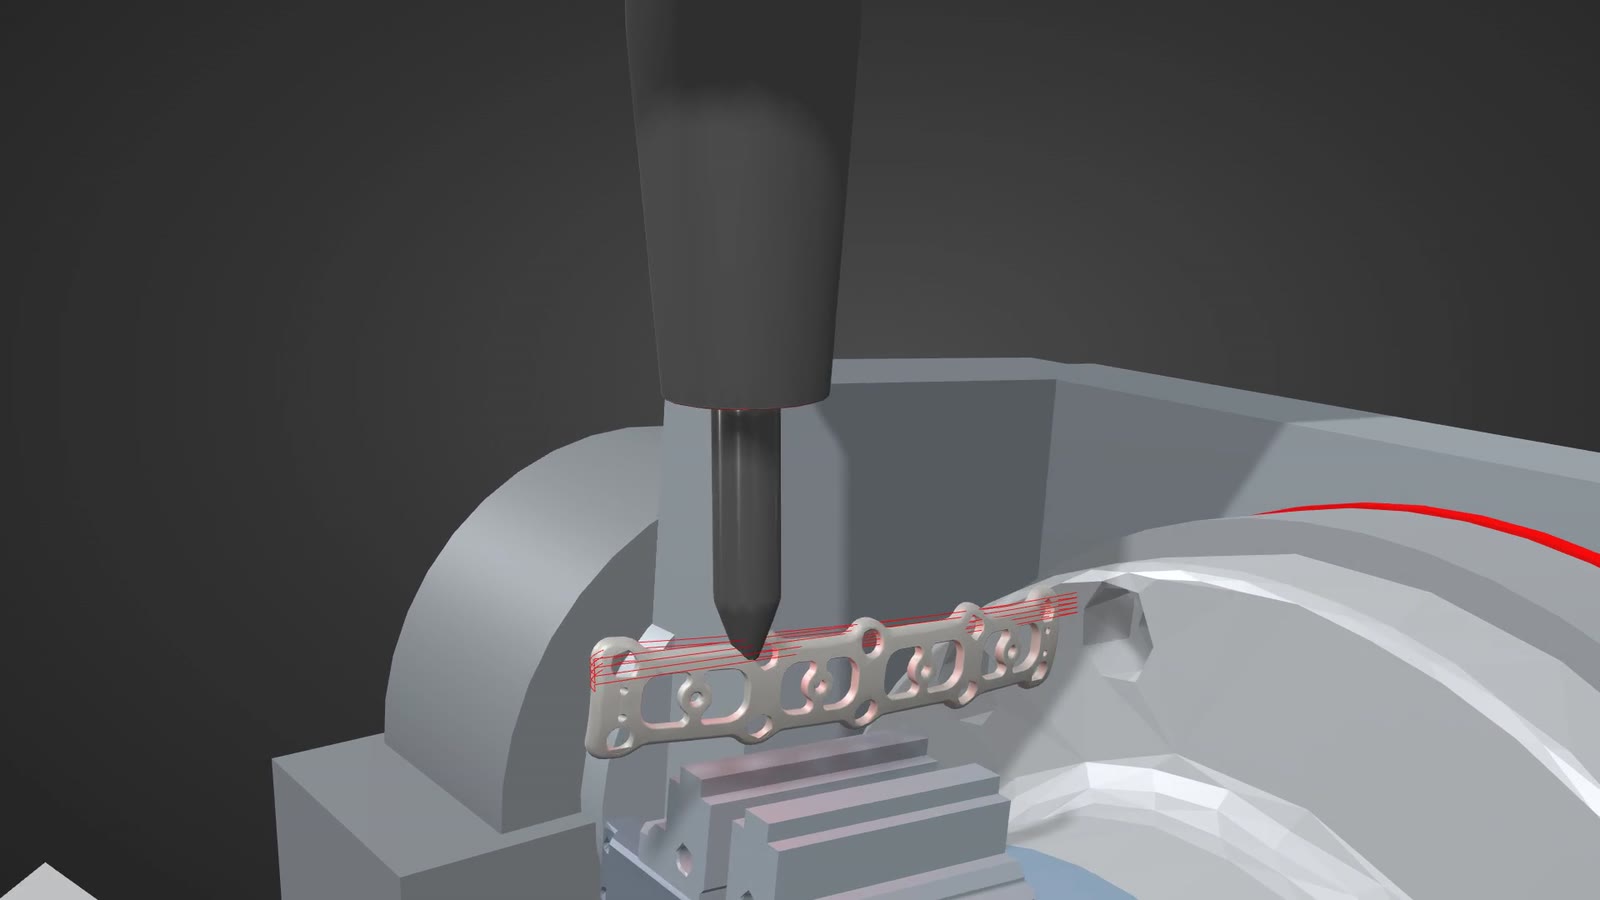
- 5-Achs-Simultan: Alle fünf Achsen bewegen sich gleichzeitig. Das Werkzeug kann während der Bearbeitung seine Neigung zur Oberfläche laufend anpassen.
Stärken von 3+2
- Steifigkeit: Geklemmte Rundachsen sind stabiler, das ist gut für Schruppen und hohe Kräfte.
- Einfachere Programme: Kürzere NC-Programme, die leichter zu prüfen und zu ändern sind.
- Weniger Aufspannungen: Mehrere Seiten in einer Aufspannung, ohne Umspannen und ohne neue Bezugsfehler.
- Kurze Werkzeuge: Durch das Anstellen kommt man mit kürzeren, steiferen Werkzeugen an tiefe Stellen.
Stärken von 5-Achs-Simultan
- Freiformflächen: Turbinenschaufeln, Impeller, Implantate oder Formen lassen sich in einem Zug bearbeiten.
- Bessere Oberflächen: Das Werkzeug arbeitet mit konstantem Anstellwinkel, Übergänge zwischen Anstellungen entfallen.
- Spezialwerkzeuge nutzen: Tonnenfräser oder die Flanke des Fräsers (Wälzfräsen) brauchen simultane Achsbewegung.
- Kollisionen vermeiden: Das Werkzeug kann Störkonturen während der Bahn ausweichen.
Entscheidungshilfe
| Situation | Empfehlung |
|---|---|
| Prismatische Teile, Bohrungen, Taschen auf mehreren Seiten | 3+2 |
| Schruppen mit hohen Kräften | 3+2 |
| Freiformflächen, Schaufeln, Implantate | 5X-Simultan |
| Schlichten mit Tonnenfräser oder im Flankenschnitt | 5X-Simultan |
| Tiefe Kavitäten mit Hinterschnitten | häufig 5X-Simultan |
| Ältere Maschine mit begrenzter Dynamik | eher 3+2 |
Was Simultanbearbeitung von Programm und Maschine verlangt
Bei 5-Achs-Simultan entscheidet die Qualität der Bahnen über das Ergebnis. Sprünge in den Rundachsen, zu schnelle Winkeländerungen oder Singularitäten in der Kinematik führen zu Markierungen auf der Oberfläche oder zu Vorschubeinbrüchen. Deshalb gehören eine geglättete Werkzeugachse, ein auf die Maschinenkinematik abgestimmter Postprozessor und eine Simulation mit dem echten Maschinenmodell dazu.
Auf der Maschinenseite helfen Funktionen wie die Werkzeugspitzenführung (TCPM, bei Heidenhain M128/FUNCTION TCPM, bei Siemens TRAORI) und eine gut eingestellte Bahnsteuerung. Der Postprozessor muss diese Funktionen korrekt ausgeben.
Häufige Fragen
Ist 5-Achs-Simultan immer schneller?
Nein. Für prismatische Bauteile und Schruppbearbeitungen ist 3+2 oft schneller und stabiler. Simultan spielt seine Vorteile bei Freiformflächen und mit Spezialwerkzeugen aus.
Brauche ich für 3+2 eine 5-Achs-Maschine?
Ja, oder zumindest eine Maschine mit zwei Rundachsen, zum Beispiel eine 3-Achs-Maschine mit aufgesetztem Schwenk-Rundtisch.
Was ist TCPM?
Tool Center Point Management: Die Steuerung rechnet die Werkzeugspitze bei Bewegungen der Rundachsen so nach, dass sie auf der programmierten Bahn bleibt. Das macht Programme unabhängiger von der genauen Werkzeuglänge.