Warum die Maschine so oft steht
In vielen Betrieben läuft die Fräsmaschine nur einen Teil des Tages. Sie steht beim Spannen, in Pausen, beim Schichtwechsel und nach Feierabend. Eine Maschine, die nur in einer besetzten Schicht läuft, ist über 24 Stunden gerechnet selten mehr als zu 30 % ausgelastet. Automation setzt genau hier an: Spannen und Bearbeiten werden voneinander getrennt, und die Maschine läuft auch ohne Bediener weiter.
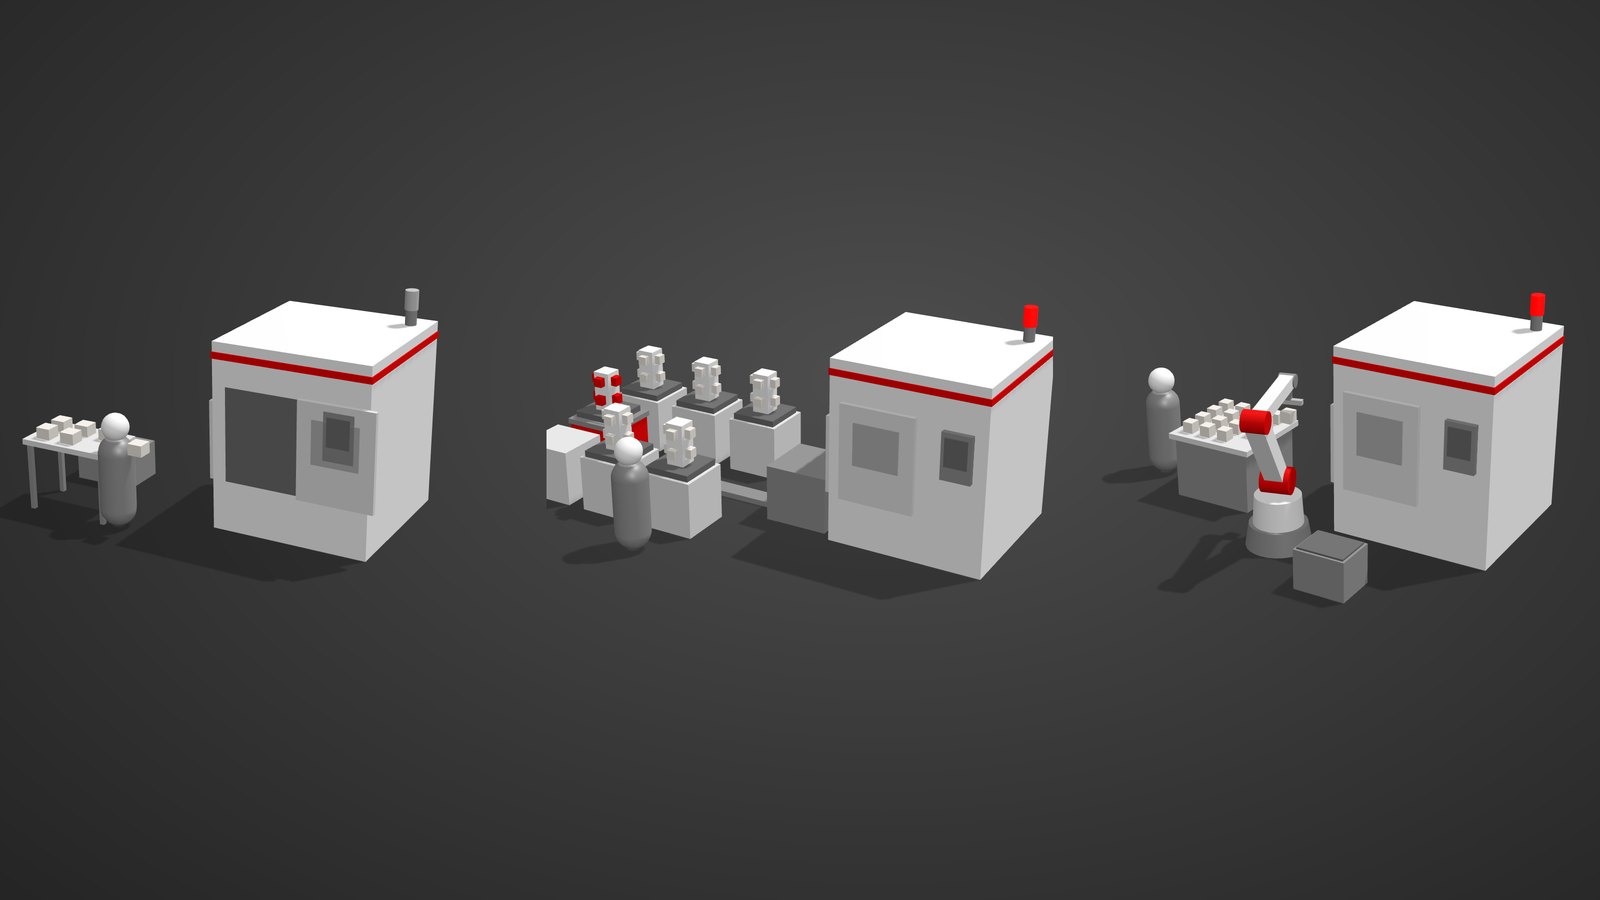
Die Stufen der Automation
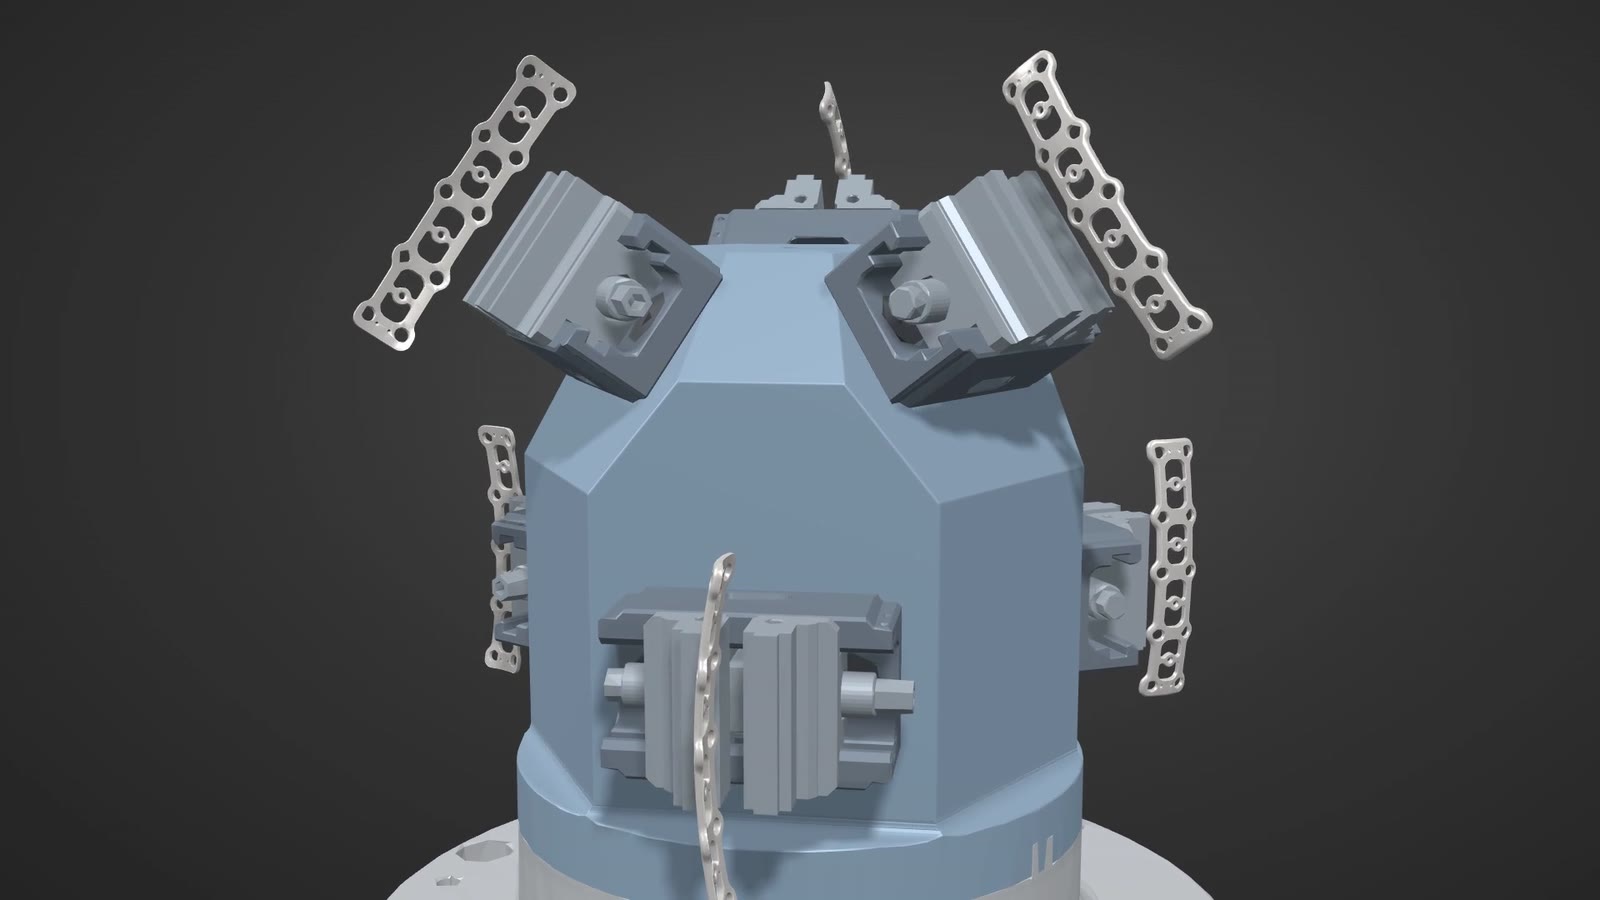
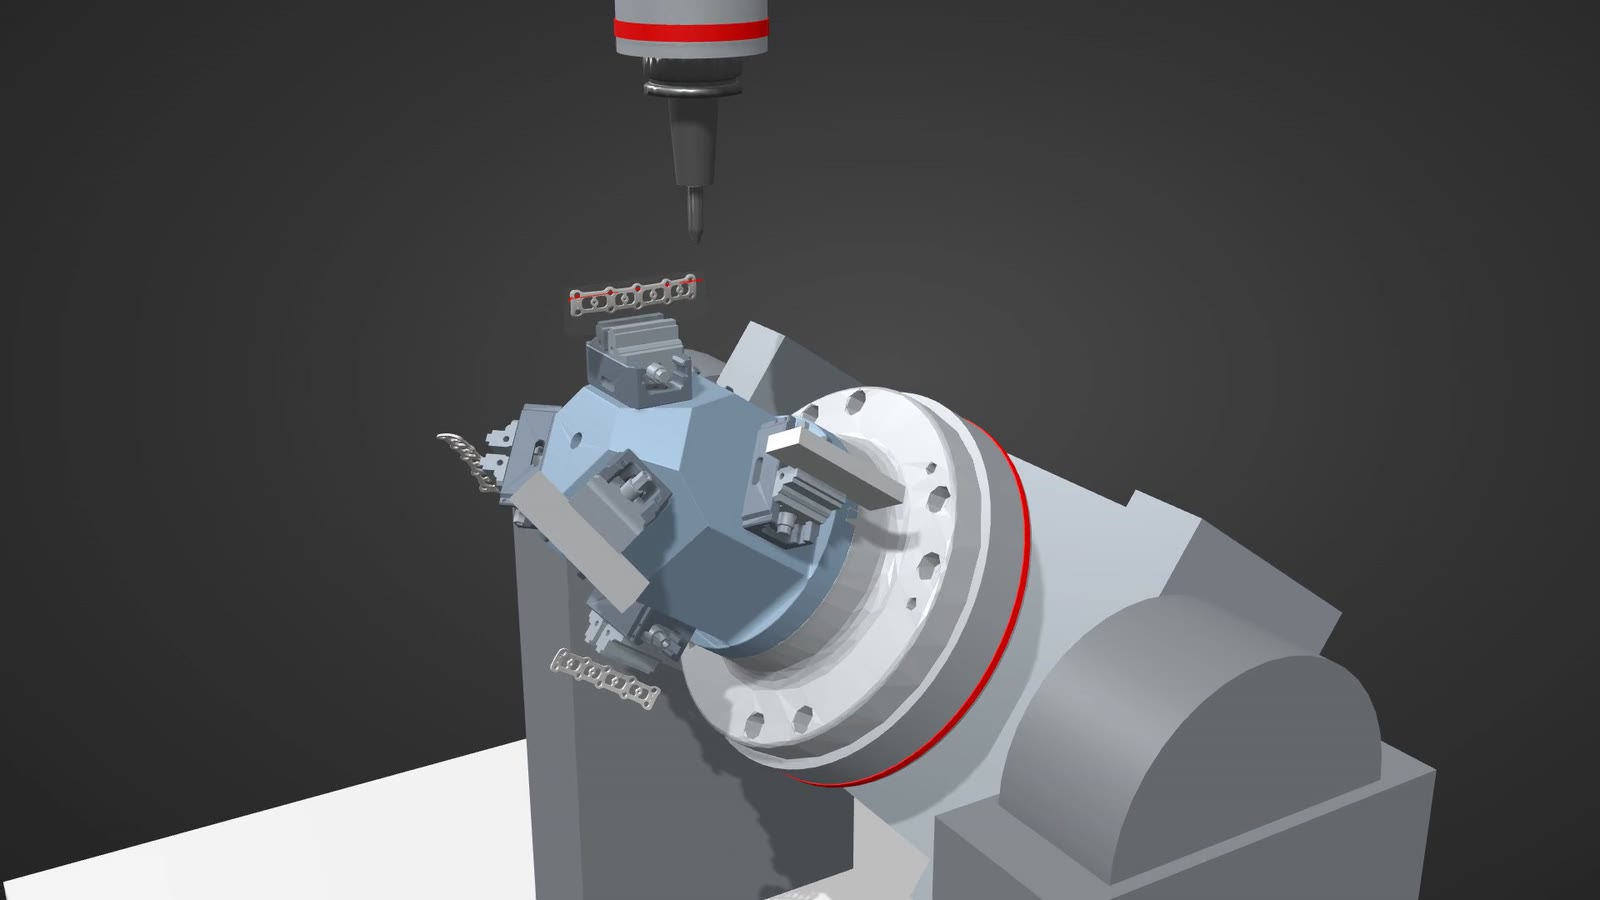
- Standalone mit Mehrfachspannung: Spannturm oder Spannpyramide mit mehreren Teilen. Die Maschine steht beim Umspannen, läuft danach aber länger am Stück. Der erste Schritt, ganz ohne Automationszelle.
- Wechselpalette (2 Plätze): Während eine Palette bearbeitet wird, spannt der Bediener die zweite ausserhalb der Maschine. Die Maschine steht nur noch für den Palettenwechsel von wenigen Sekunden.
- Palettenhandling (Palettenspeicher): Mehrere Paletten werden in der Schicht vorbereitet und nach Schichtende nacheinander eingewechselt. Die mannlose Laufzeit ergibt sich aus Anzahl Paletten × Teile pro Palette × Zeit pro Teil.
- Teilehandling mit Roboter: Ein Roboter nimmt Rohteile aus einem Magazin und legt sie direkt in die Spannvorrichtung der Maschine. Der Bediener füllt nur das Magazin. Ideal für kleinere Teile in grösseren Stückzahlen.
- Teile- und Palettenhandling: Der Roboter bestückt Paletten ausserhalb der Maschine. Das verbindet kurze Wechselzeiten mit grossem Vorrat und wenig Bedienerzeit.
Was das in Teilen pro Tag bringt
Ein Beispiel mit den Vorgabewerten des Automation-Rechners: 12 Minuten Bearbeitung pro Teil, 10 Werkzeugwechsel, 2 Minuten Spannen pro Teil, 12 Teile pro Palette, eine Schicht à 8 Stunden und bis zu 10 Stunden mannlos.
| Variante | Teile pro Tag | davon mannlos | Auslastung (24 h) | Bediener an der Maschine |
|---|---|---|---|---|
| Standalone, Einzelteil | 35 | 1 | 29 % | 15 % der Schicht |
| Standalone, Spannturm | 49 | 12 | 37 % | 20 % der Schicht |
| Wechselpalette | 67 | 24 | 51 % | 28 % der Schicht |
| Palettenhandling (6 Paletten) | 97 | 54 | 74 % | 41 % der Schicht |
| Teilehandling (60 Rohteile) | 86 | 48 | 72 % | 3 % der Schicht |
| Teile- und Palettenhandling | 97 | 54 | 74 % | 3 % der Schicht |
Zwei Dinge fallen auf: Den grössten Sprung bringt die mannlose Zeit, nicht die schnellere Bearbeitung. Und beim Teilehandling sinkt die Bedienerzeit an der Maschine fast auf null. Der Bediener kann in dieser Zeit andere Maschinen betreuen.
Der Vorrat entscheidet über die Nacht
Mannlos läuft die Maschine nur so lange, wie Vorrat da ist. Beim Palettenhandling ist das Anzahl Paletten × Teile pro Palette, beim Teilehandling die Anzahl Rohteile im Magazin. Im Beispiel reichen 6 Paletten à 12 Teile für gut 13 Stunden, ein Magazin mit 60 Rohteilen für 12½ Stunden. Bei 16 Stunden mannloser Zeit ist der Palettenspeicher nach gut 13 Stunden leer, und die Maschine steht bis zum Schichtbeginn. Ein Teilehandling mit 120 Rohteilen läuft dagegen die ganze Nacht durch.
Voraussetzungen für mannlosen Betrieb
- Prozesssicheres NC-Programm: Mannlos heisst, niemand greift ein. Werkzeugstandzeiten, Schwesterwerkzeuge, Spanbruch und Spänemanagement müssen stimmen.
- Spannkonzept: Nullpunktspannsystem oder Palettensystem, reproduzierbare Lage der Teile, beim Teilehandling greifgerechte Rohteile und Spanner.
- Simulation: Das Programm wird mit Maschine, Palette und Spannmitteln simuliert, bevor es nachts allein läuft.
- Überwachung: Werkzeugbruchkontrolle und Messzyklen erkennen Fehler, bevor sie eine ganze Nacht Ausschuss erzeugen.
Welche Lösung passt?
- Wenige, grosse oder unterschiedliche Teile: Wechselpalette oder Palettenhandling. Jede Palette kann ein anderes Teil tragen.
- Viele kleine, gleiche Teile: Teilehandling mit Roboter, eventuell kombiniert mit Mehrfachspannung.
- Lange Bearbeitungszeit pro Teil: Schon eine Wechselpalette bringt viel, weil der Vorrat lange reicht.
- Kurze Bearbeitungszeit pro Teil: Der Vorrat wird zum Engpass. Mehr Teile pro Palette oder ein grosses Magazin helfen.
Mit Ihren eigenen Werten rechnen Sie das im Automation-Rechner nach. Er vergleicht Ihre heutige Fertigung mit der geplanten Lösung, inklusive Kosten pro Teil und Amortisation.
Häufige Fragen
Was ist der Unterschied zwischen Palettenhandling und Teilehandling?
Beim Palettenhandling werden ganze Paletten mit bereits gespannten Teilen gewechselt. Gespannt wird von Hand in der Schicht. Beim Teilehandling legt ein Roboter jedes Rohteil einzeln in die Spannvorrichtung der Maschine, und der Bediener füllt nur das Magazin.
Wie lange kann eine automatisierte Fräsmaschine mannlos laufen?
So lange der Vorrat reicht und das Programm prozesssicher ist. Beim Palettenhandling ist das Anzahl Paletten × Teile pro Palette × Zeit pro Teil, beim Teilehandling Rohteile im Magazin × Zeit pro Teil. Werkzeugstandzeiten und Späne setzen zusätzliche Grenzen.
Lohnt sich Automation auch bei kleinen Stückzahlen?
Eine Wechselpalette oder ein Palettenspeicher kann sich auch bei kleinen Losen lohnen, weil auf verschiedenen Paletten unterschiedliche Teile vorbereitet werden können. Teilehandling mit Roboter lohnt sich vor allem bei Wiederholteilen in grösseren Stückzahlen.